
Zašto su oštrice za rezanje od tvrdog metala ključne za obradu GO čelika s visokim sadržajem silicija
Zrnati elektrotehnički čelik okosnica je proizvodnje transformatorskih jezgri i nijedna klasa nije zahtjevnija od zrnasto orijentiranog čelika s visokim udjelom silicija. Njegova superiorna magnetska svojstva imaju svoju cijenu: isti sadržaj silicija koji smanjuje gubitke u jezgri čini materijal abrazivnim, tvrdim i teškim za smicanje. Noževi za škare od karbida postali su industrijski standard upravo iz tog razloga. Oni pružaju otpornost na habanje, stabilnost rubova i točnost rezanja koje zahtijeva čelik s visokim udjelom silicija, štiteći kvalitetu proizvoda i ekonomičnost proizvodnje.
Razumijevanje čelika s visokim udjelom silicija u obliku zrna
Zrnati čelik s visokim udjelom silicija, poznat i kao zrnasti elektrotehnički čelik, obično sadrži 2,9% do 3,5% silicija po težini. Dodatak silicija povećava električni otpor, što značajno smanjuje gubitke na vrtložne struje u jezgrama transformatora. Kontrolirani proces valjanja i žarenja proizvodi Goss teksturu, poravnavajući kristalna zrnca u smjeru valjanja kako bi se optimiziralo provođenje magnetskog toka.
Proizvođači transformatora oslanjaju se na ovaj materijal za izradu jezgri koje smanjuju gubitke u praznom hodu i pouzdano rade pri visokim gustoćama toka. Naširoko se koristi u energetskim transformatorima, distribucijskim transformatorima i velikim statorima generatora, gdje se magnetska učinkovitost izravno pretvara u operativne uštede. Međutim, ista metalurška svojstva koja ovaj čelik čine magnetski učinkovitim također stvaraju ozbiljne izazove za alate za rezanje.
Kompromis: Veći sadržaj silicija poboljšava magnetske performanse, ali povećava tvrdoću i krtost, čineći čelik znatno težim za smicanje od uobičajenog čelika s niskim udjelom ugljika.
Zašto se standardne oštrice bore sa silikonskim čelikom
Uobičajene oštrice za rezanje, obično izrađene od brzoreznog čelika ili alatnog čelika, brzo se troše pri obradi čelika s visokim sadržajem silicija. Tri faktora ubrzavaju degradaciju oštrice:
- Abrazivni oksidni premaz: Izolacijski premaz nanesen na čeličnu površinu vrlo je abrazivan i djeluje poput brusnog papira na rubu oštrice.
- Radno otvrdnjavanje: Sam proces šišanja stvrdnjava zonu reza, čineći sljedeće rezove postupno težim.
- Visoka tvrdoća materijala: S vrijednostima tvrdoće znatno iznad običnog ugljičnog čelika, silikonski čelik uzrokuje brže zaobljenje rubova i mikro-krhotine.
Kako se oštrica tupi, ne može čisto slomiti materijal. Umjesto toga, rasteže se, a zatim kida lim, stvarajući izražene neravnine duž ruba reza. Ovo je mjesto gdje oštrice za rezanje karbida mijenjaju ekonomičnost i kvalitetu cijelog procesa.
| Faktor izvedbe | Oštrica od brzoreznog čelika | Oštrica za rezanje karbida |
|---|---|---|
| Tvrdoća | 63 do 67 HRC | 85 do 94 HRA |
| Otpornost na habanje | Umjereno | Izvrsno |
| Stabilnost rubova | Pošteno | Vrhunski |
| Interval ponovnog brušenja | Kratko | 3 do 5 puta duže |
| Kontrola čičaka | Brzo se razgrađuje | Dosljedan |
Osnovne prednosti oštrica za rezanje od karbida
Oštrice od volfram karbida kombiniraju izuzetnu tvrdoću s dovoljnom žilavošću da izdrže velike udarne sile smicanja. Matrica od cementnog karbida donosi nekoliko specifičnih prednosti za obradu čelika s visokim udjelom silicija u obliku zrna:
- Produženi životni vijek između ponovnih brušenja
- Dosljedna geometrija rubova u dugim proizvodnim serijama
- Čist lom s minimalnim neravninama i mikropukotinama
- Veće brzine smicanja bez pretjeranog stvaranja topline
Za razliku od alatnog čelika koji omekšava na povišenim temperaturama, karbid zadržava svoju tvrdoću pri zahtjevnim toplinskim i mehaničkim opterećenjima. Iako je početni trošak nabave oštrice od tvrdog metala veći od cijene oštrice od brzoreznog čelika, cijena po rezu znatno je niža. Manje izmjena oštrica znači manje zastoja, manje otpada i nižu cijenu rada za zamjenu alata.
Kako kvaliteta rezanja utječe na performanse jezgre transformatora
Visina srha i kvaliteta ruba izravno određuju hoće li jezgra transformatora zadovoljiti svoje ciljeve magnetskog gubitka. Prekomjerne oštrice stvaraju električni kontakt između susjednih laminata, dopuštajući protok međulaminarnih struja i povećavajući gubitke vrtložnih struja. Oštrice od tvrdog metala proizvode čistu, četvrtastu reznu površinu, držeći visinu srha ispod prihvatljivih pragova i čuvajući izolaciju između slojeva.
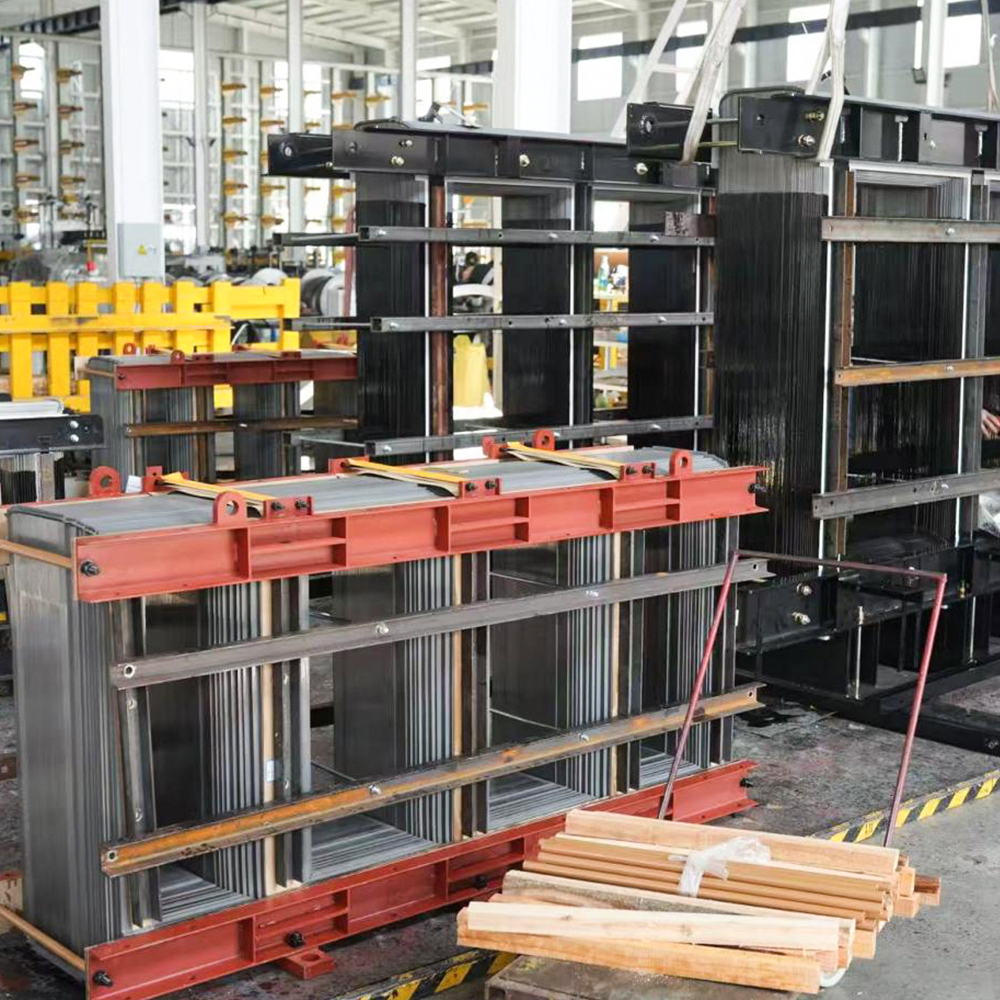
Precizno rezani listovi također poboljšavaju faktor slaganja. Glatki, ravni rubovi omogućuju da laminati čvrsto prianjaju zajedno, povećavajući efektivnu površinu poprečnog presjeka jezgre i smanjujući broj listova potrebnih za postizanje ciljanog poprečnog presjeka fluksa.
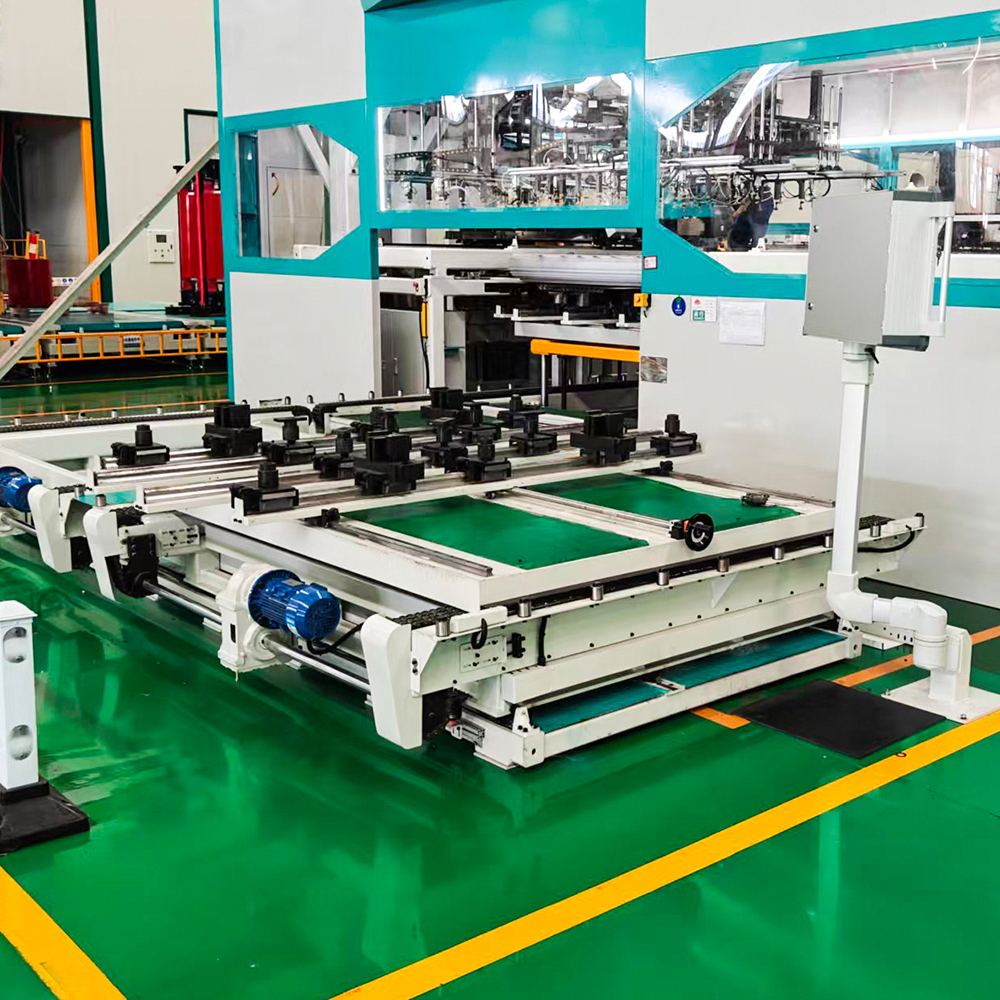
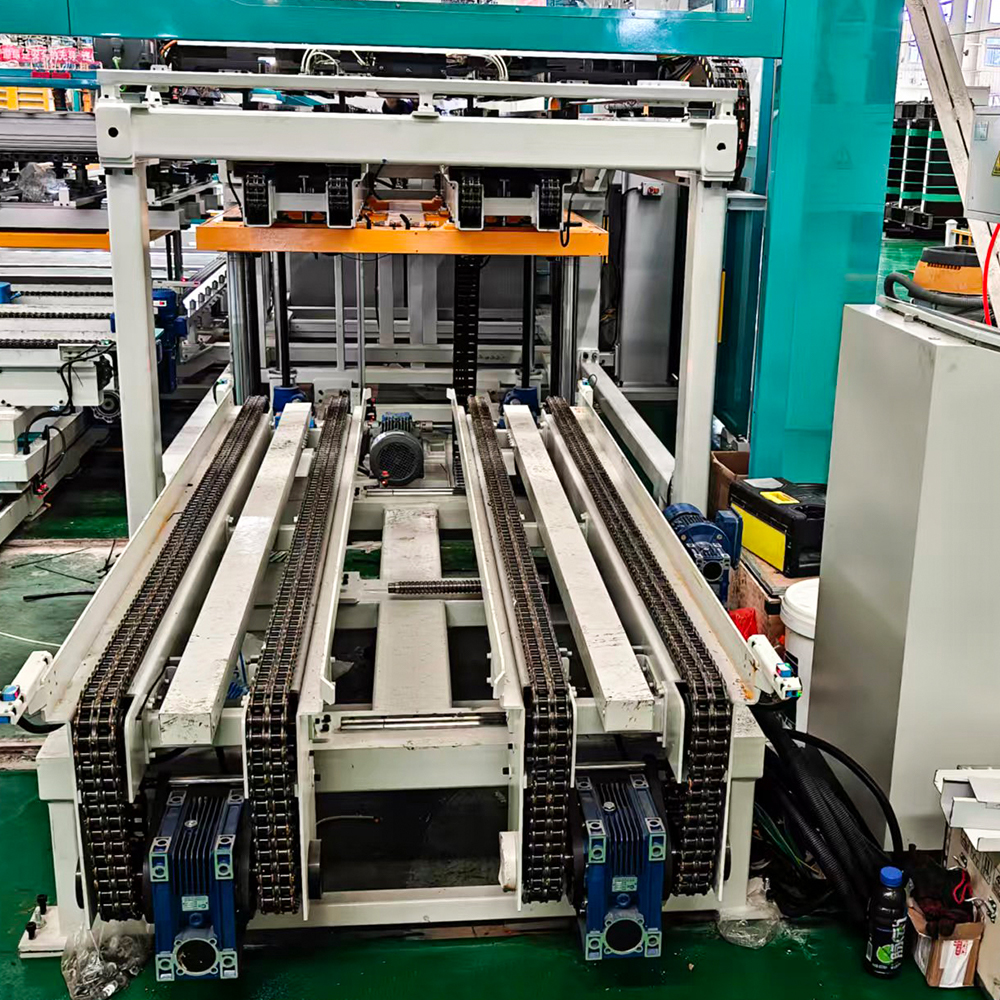
 ZXD-440 Automatska linijska proizvodna linija za slaganje jezgri transformatora Ova se linija povezuje izravno s poprečnom linijom za šišanje, omogućujući istovremeno šišanje i slaganje bez ručnog rukovanja. Osigurava dosljednu točnost dimenzija kroz laminate, što je kritično za nizvodne operacije automatskog slaganja. Pogledajte proizvod →
Nizvodna oprema, kao što su automatske linije za slaganje jezgri, ovisi o dimenzijskoj konzistentnosti ulaznih listova. Oštrica koja se pomakne čak i za nekoliko mikrona stvara progresivne pogreške u slaganju koje se množe u tisućama slojeva.
Oštrice od karbida u modernim linijama za rezanje na duljinu od silikonskog čelika
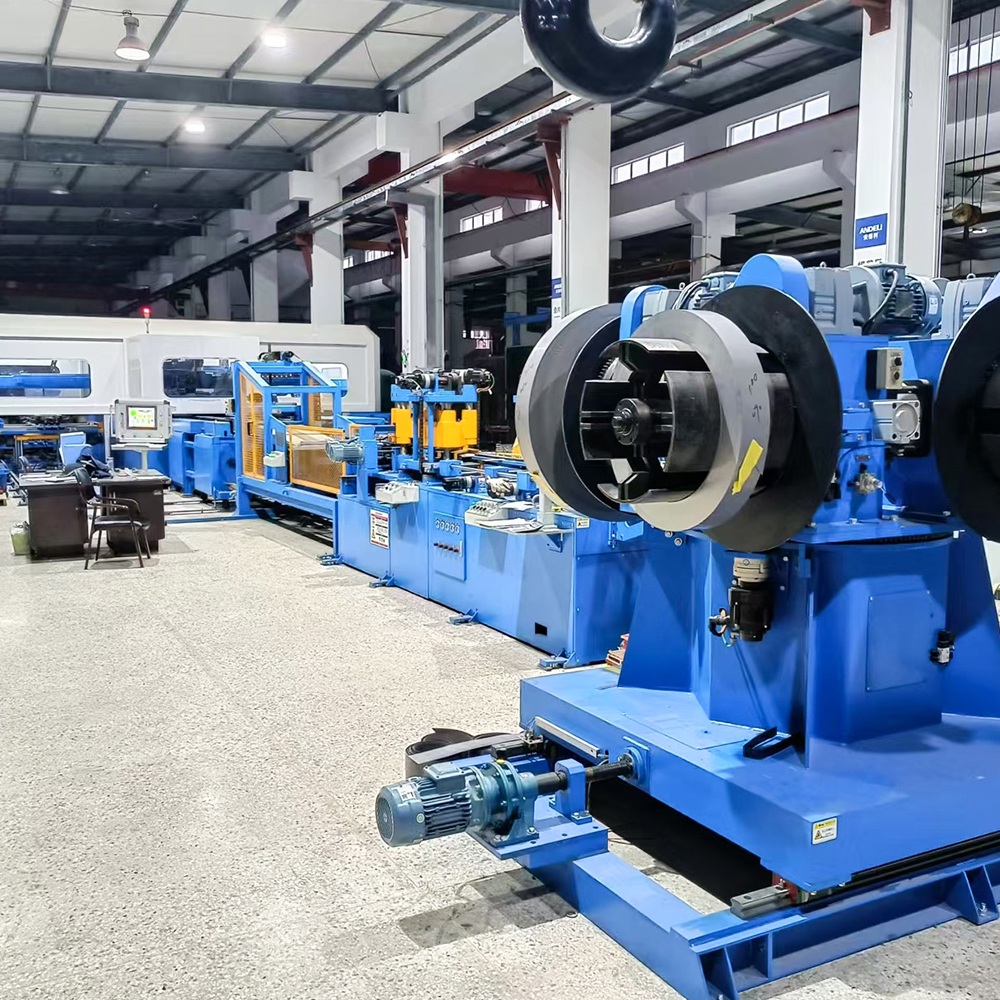
Suvremena obrada silikonskog čelika oslanja se na brze linije za rezanje na duljinu koje integriraju odmotavanje, izravnavanje, rezanje i slaganje u jedan kontinuirani tok. Ove linije rade velikom propusnošću, a svaka promjena oštrice dovodi do zastoja. Noževi za škare od tvrdog metala smanjuju broj prekida zbog održavanja i održavaju stabilnu preciznost, što ih čini ključnim za automatizirana proizvodna okruženja.
Proizvođači kao što je Jiangsu Jingtianxia Electric Technology, dobavljač linije za rezanje na duljinu od silikonskog čelika , dizajniraju svoje stanice za rezanje na temelju mogućnosti alata od karbida. HJDZ440 linija za rezanje na dužinu od silikonskog čelika, na primjer, projektirana je za održavanje uskih dimenzijskih tolerancija u dugim serijama, upravo u radnim uvjetima u kojima su karbidne oštrice izvrsne.
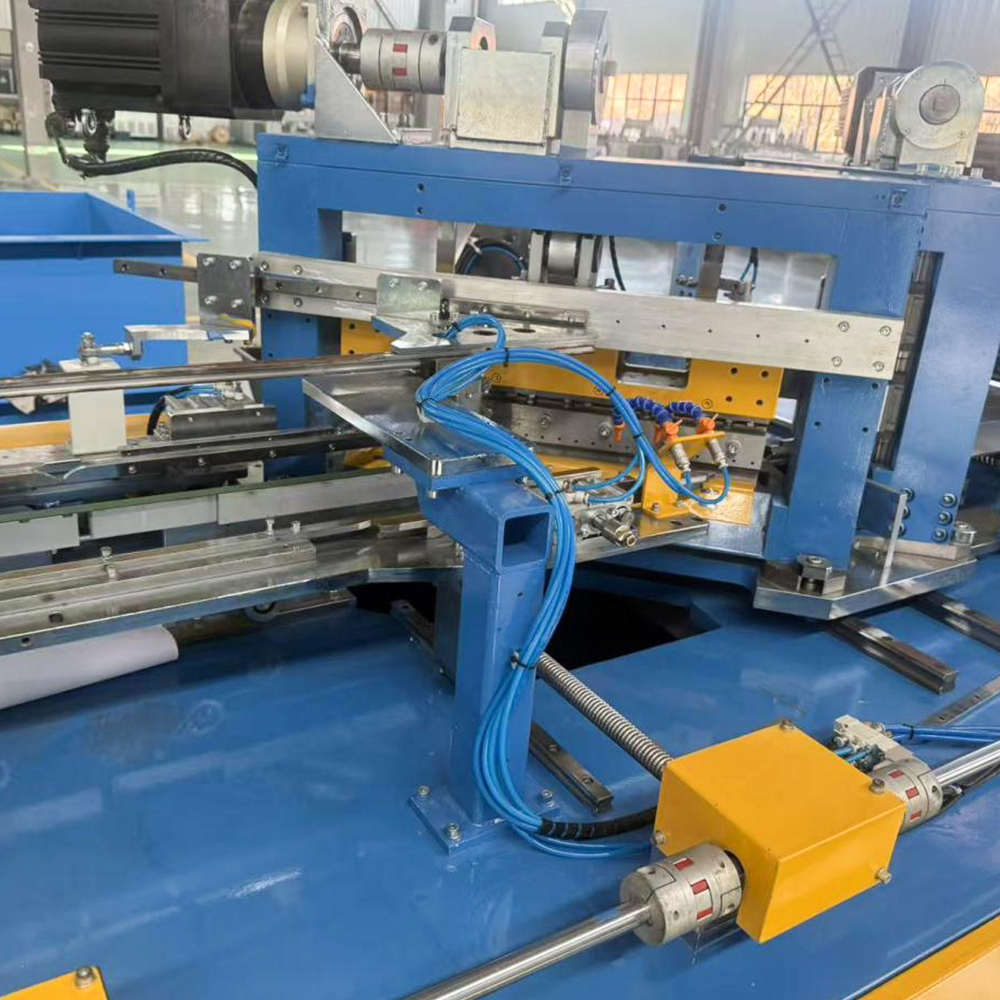
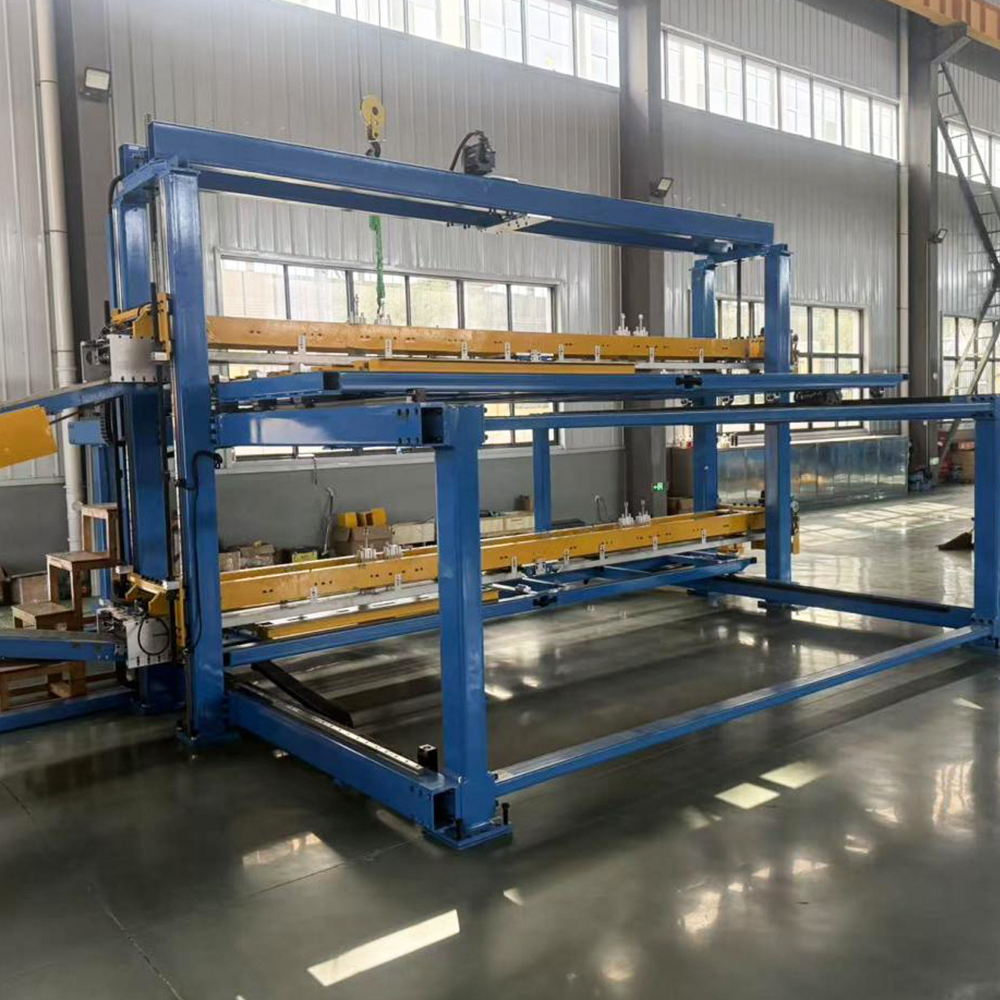 HJ-DZ-440 Linija za rezanje na dužinu od silikonskog čelika Visokoprecizna linija za rezanje sa Siemens servo kontrolom i alatom od tvrdog metala, postižući točnost rezanja od ±0,2 mm. Podržava i offline i in-line slaganje, što ga čini prikladnim za proizvodnju dugih serija gdje su kvaliteta rubova i ponovljivost ključni. Pogledajte proizvod →
Za operacije s užim širinama trake ili lakšim rasponima širine, HJDZ300 linija za škare od silikonskog čelika nudi isti naglasak na kvaliteti rubova i ponovljivosti, ponovno se oslanjajući na oštrice za škare od karbida za postizanje dosljednih rezultata.
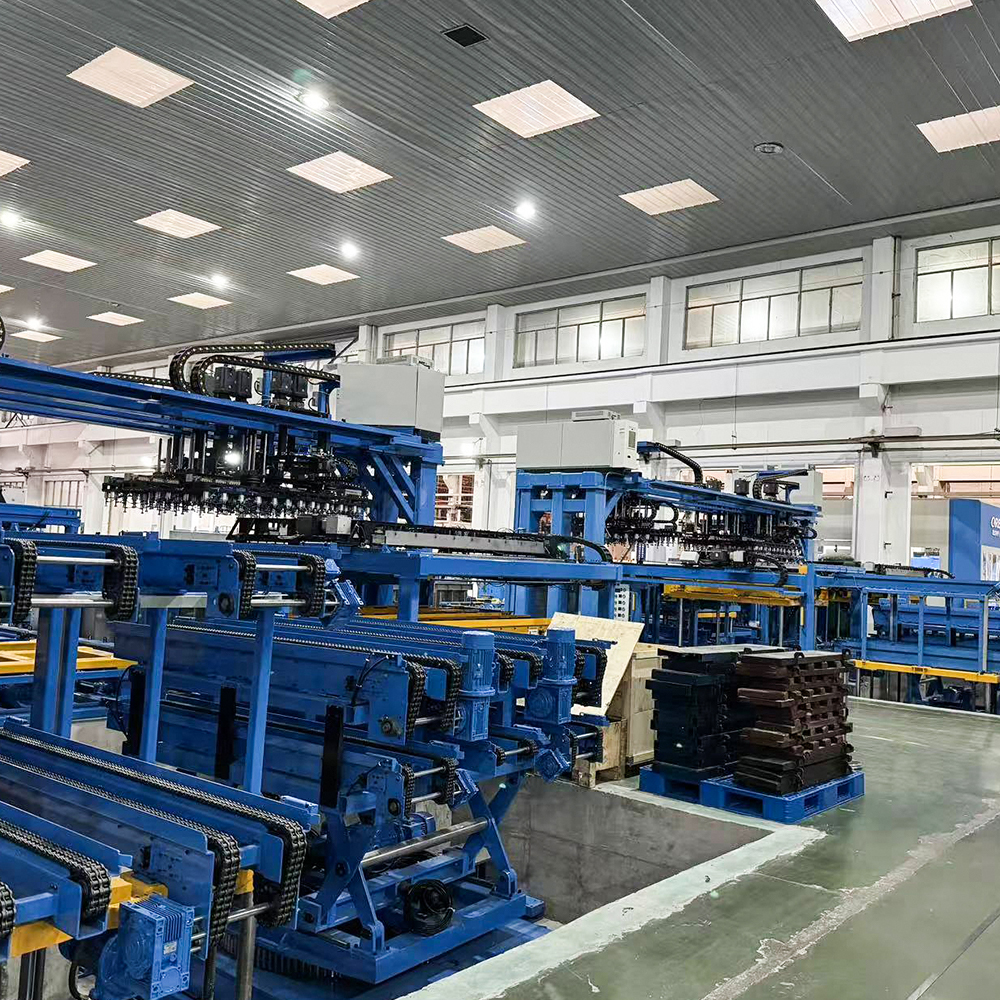 HJ-DZ-300 Linija za rezanje silikonskog čelika Kompaktna linija za rezanje dizajnirana za male i srednje proizvođače transformatora, širine obrade do 300 mm. Nudi istu preciznost kao i veći modeli, uz točnost servo pogona i nisku razinu buke, idealno za proizvodnju više vrsta, male serije. Pogledajte proizvod →
Odabir odgovarajućeg stupnja karbida i geometrije
Nemaju sve karbidne oštrice identične performanse. Učinkovita obrada čelika s visokim sadržajem silicija ovisi o usklađivanju kvalitete i geometrije sa specifičnim parametrima linije.
Vrsta karbida
Veći sadržaj kobalta povećava žilavost, ali smanjuje tvrdoću; niži sadržaj kobalta poboljšava otpornost na trošenje, ali povećava krtost. Većina aplikacija za rezanje silikonskog čelika koristi vrste s udjelom kobalta između 6% i 15%, čime se uravnotežuje otpornost na udarce i vijek trajanja rubova.
Geometrija oštrice
- Nagnuti i slobodni kutovi kontroliraju raspodjelu naprezanja tijekom smicanja.
- Stabilna rezna oštrica s kontroliranim radijusom brušenja sprječava kršenje pri prvom kontaktu.
- Dovoljan stražnji razmak smanjuje trenje između oštrice i ogoljenog lima.
Povećanje vijeka trajanja noža kroz održavanje
Redovita provjera i pravovremeno ponovno brušenje održavaju karbidne škare u optimalnom stanju. Oštrice bi se trebale ponovno brusiti prije nego što pukotina na rubu postane vidljiva, jer skriveno mikro-krhotina ubrzava daljnje oštećenje. Precizna oprema za brušenje i kvalificirani operateri neophodni su za ponovno stvaranje izvorne geometrije rezanja bez unošenja opeklina od brušenja.
Moment podmazivanja i stezanja također utječu na stabilnost oštrice, tako da operateri trebaju slijediti specifikacije proizvođača stroja za svaku liniju šišanja. Održavanje rezervnog seta oštrica spremnim smanjuje hitne zastoje i čini zakazano ponovno brušenje rutinskim dijelom planiranja proizvodnje.
Često postavljana pitanja
P1: Koliko često treba ponovno brusiti oštrice za škare od karbida?
Interval ponovnog brušenja ovisi o vrsti materijala, debljini trake, brzini smicanja i kvaliteti oštrice. Za čelik s visokom udjelom silicija u normalnim proizvodnim uvjetima, oštrice od karbida obično traju tri do pet puta dulje od oštrica od brzoreznog čelika, s intervalima koji se obično kreću od nekoliko tjedana do mjeseci neprekidnog rada.
P2: Mogu li karbidne oštrice nositi sa svim vrstama silikonskog čelika?
Da, s pravilnim odabirom kvalitete i geometrijom ruba, oštrice od tvrdog metala mogu rezati zrnato orijentirane čelike s visokim udjelom silicija, pa čak i poluobrađene elektrotehničke čelike. Međutim, optimalni stupanj karbida može varirati ovisno o specifičnoj tvrdoći materijala i vrsti premaza.
P3: Zašto se neravnine pojavljuju čak i kod karbidnih oštrica?
Formiranje neravnina može se pojaviti kada je razmak oštrice neispravan, štitnik oštrice je istrošen ili je držač lista pogrešno poravnat. Oštrice od tvrdog metala smanjuju učestalost brušenja, ali ne mogu kompenzirati mehaničku neusklađenost u stroju za škare. Rutinsko održavanje cijele stanice za šišanje ostaje vitalno.
Obrada čelika s visokim udjelom silicija u obliku zrna ne ostavlja prostora za kompromise. Izvanredna magnetska izvedba materijala postavlja izvanredne zahtjeve na alate za rezanje, a samo oštrice za rezanje od karbida dosljedno pružaju stabilnost rubova, otpornost na habanje i rezanje bez srha koje zahtijeva moderna proizvodnja jezgri transformatora. Evolucija od nadograđena oprema za inteligentnu obradu nastavlja jačati ovaj pristup kojem je na prvom mjestu preciznost, a za proizvođače koji istražuju automatiziranu proizvodnju jezgri, izbor materijala oštrice nije sporedna odluka o potrošnom materijalu, već strateški čimbenik koji određuje kvalitetu jezgre, vrijeme neprekidnog rada u proizvodnji i dugoročne operativne troškove.
-
Mobilni
+86-18351152766
-
E-mail
479279940@qq.com
-
Adresa
Park br.3, selo Jiangcun, grad Liangxu, okrug Jiangyan, grad Taizhou, provincija Jiangsu, Kina


Autorska prava © Jiangsu Jingtianxia Electric Technology Co., Ltd. Rights Reserved.Specializing In Transformer Core Manufacturing