
Linije za slaganje jezgri i sastavljanje: preciznost, proces i izvedba
Proizvodnja jezgri transformatora jedan je od najkritičnijih procesa u proizvodnji električne opreme. Izvedba, učinkovitost i pouzdanost transformatora temeljno ovise o tome koliko je precizno njegova jezgra složena i sastavljena. Linije za slaganje jezgri i sastavljanje razvili su se iz ručnih, radno intenzivnih operacija u visoko automatizirane, digitalno kontrolirane sustave koji pružaju neviđenu preciznost i dosljednost. Ovaj članak ispituje tehničke aspekte slaganja jezgri, evoluciju montažnih linija i mjerljive prednosti moderne automatizacije.
Razumijevanje slaganja jezgri u proizvodnji transformatora
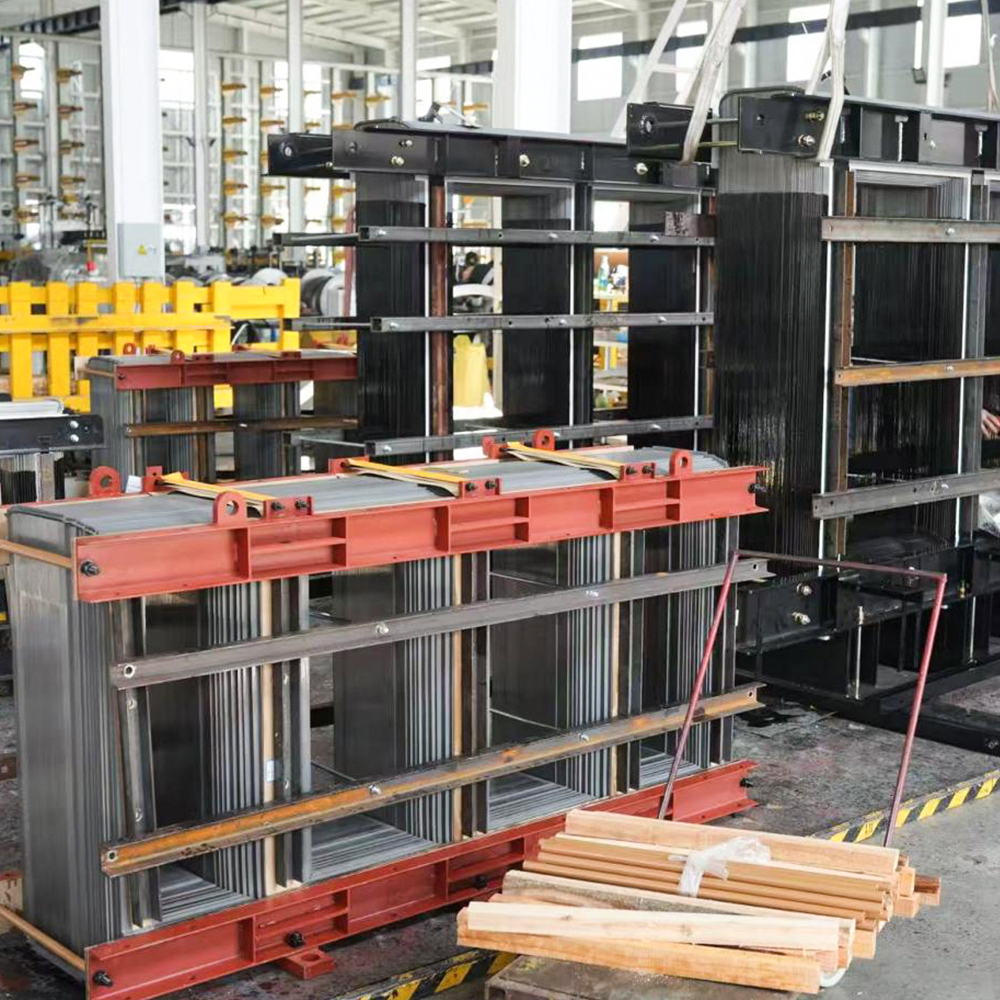
Slaganje jezgri je proces sastavljanja tankih ploča zrnatog elektrotehničkog čelika u cjelovitu jezgru transformatora. Ove laminate, obično debljine 20 ili tanje, obložene su izolacijskim materijalom sa svake strane kako bi se smanjili gubici uslijed vrtložnih struja. Jezgra osigurava zatvorenu stazu za magnetski tok koji povezuje primarni i sekundarni namot, čineći njenu konstrukciju kritičnom za rad transformatora.
Temeljna načela konstrukcije jezgre
Jezgra mora zadovoljiti nekoliko tehničkih zahtjeva:
- Kontinuitet magnetskog puta: Slojevi moraju biti poravnati kako bi se stvorili neprekinuti magnetski krugovi.
- Minimalni zračni raspori: Korasti preklopni spojevi zahtijevaju razmake ispod 2 mm kako bi se spriječilo curenje fluksa i lokalno zagrijavanje.
- Kontrola neravnina: Rezanje tankih čeličnih niti mora biti svedeno na minimum kako bi se spriječilo djelomično pražnjenje u transformatorima punjenim uljem.
- Pravokutnost i okomitost: Magnetski krugovi moraju održavati precizne geometrijske odnose.
- Nepropusnost snopa: Pravilna kompresija smanjuje razinu buke i sprječava oštećenja izazvana vibracijama.
Ključni uvid: Razmak na stepenastim preklopnim spojevima izravno je u korelaciji s učinkovitošću transformatora. Čak i manje neusklađenosti mogu povećati gubitke u praznom hodu za 3-5% i podići razinu radne buke za nekoliko decibela. Modernoi automatizirani sustavi dizajnirani su za održavanje mikronske preciznosti na tisućama slojeva laminacije.
Materijali za laminiranje jezgre i njihov utjecaj na slaganje
Izbor materijala jezgre bitno utječe na proces slaganja. Jezgre transformatora koriste visokokvalitetni zrnati električni čelik s malim postotkom silicija kako bi se smanjili gubici zbog histereze. Materijal je smotan u tanke listove i obložen izolacijskim slojevima kako bi se smanjili gubici zbog vrtložnih struja.
| Vlasništvo materijala | Utjecaj na slaganje | Razmatranje kvalitete |
|---|---|---|
| Orijentacija zrna | Određuje kutove rezanja i smjer slaganja | Mora održavati dosljednu orijentaciju radi magnetskih svojstava |
| Izolacijski premaz | Utječe na metode lijepljenja i pritisak slaganja | Mora ostati netaknut tijekom rukovanja |
| Tolerancija debljine | Utječe na točnost visine hrpe | Kumulativne varijacije debljine utječu na konačne dimenzije |
| Razina rubova | Zahtijeva opremu za rezanje s preciznom kontrolom | Izravno utječe na nepropusnost slaganja i cjelovitost izolacije |
Proces slaganja mora uzeti u obzir te karakteristike materijala uz održavanje poravnanja kroz tisuće slojeva. Čak i kod visokokvalitetnih materijala, metoda slaganja značajno utječe na konačnu izvedbu transformatora.
Ručno slaganje naspram automatskog slaganja
Industrija je u velikoj mjeri prešla s ručnog slaganja na automatizirane sustave. Iako je ručno slaganje i dalje uobičajeno u nekim primjenama, ono predstavlja inherentne izazove kojima se rješavaju automatizirane linije.
Karakteristike ručnog slaganja
- Radno intenzivan i dugotrajan proces
- Sklon ljudskoj pogrešci i nedosljednosti
- Varijabilna nepropusnost hrpe i kvaliteta poravnanja
- Niža produktivnost i viši troškovi rada
- Uvelike se oslanja na vještinu i obuku tehničara
Prednosti automatiziranog slaganja
- Dosljedna, ponovljiva kvaliteta slaganja kroz proizvodne serije
- Otklanjanje ljudske pogreške pri postavljanju laminacije
- Značajno veći proizvodni kapacitet
- Smanjeni gubici u praznom hodu i niža radna buka
- Niži troškovi rada i poboljšana sigurnost na radnom mjestu
Referentna vrijednost industrije: Automatizirani sustavi slaganja jezgri pokazali su smanjenje buke od približno 5 decibela i smanjenje gubitka bez opterećenja od oko 5% u usporedbi s ručno slaganim jezgrama. Ova poboljšanja predstavljaju značajne operativne uštede tijekom životnog vijeka transformatora.
Automatizirani sustavi slaganja jezgri: arhitektura i rad
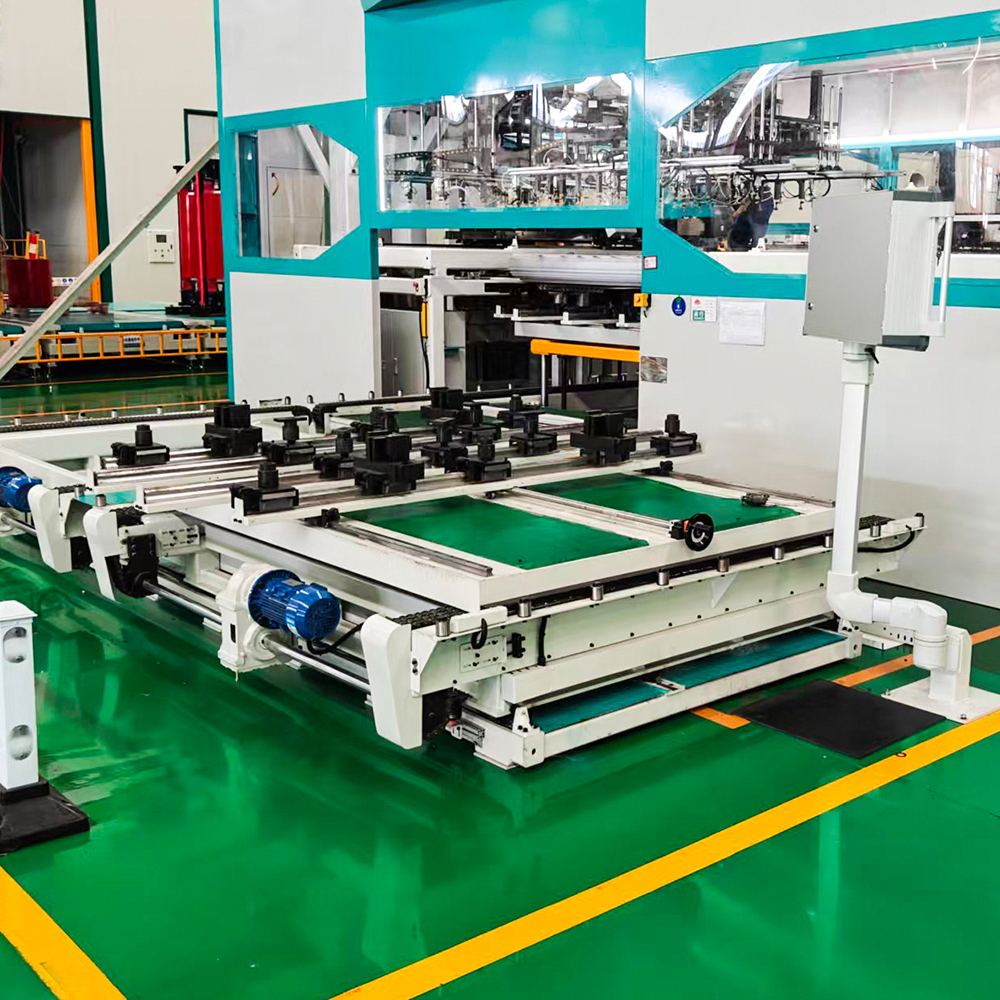
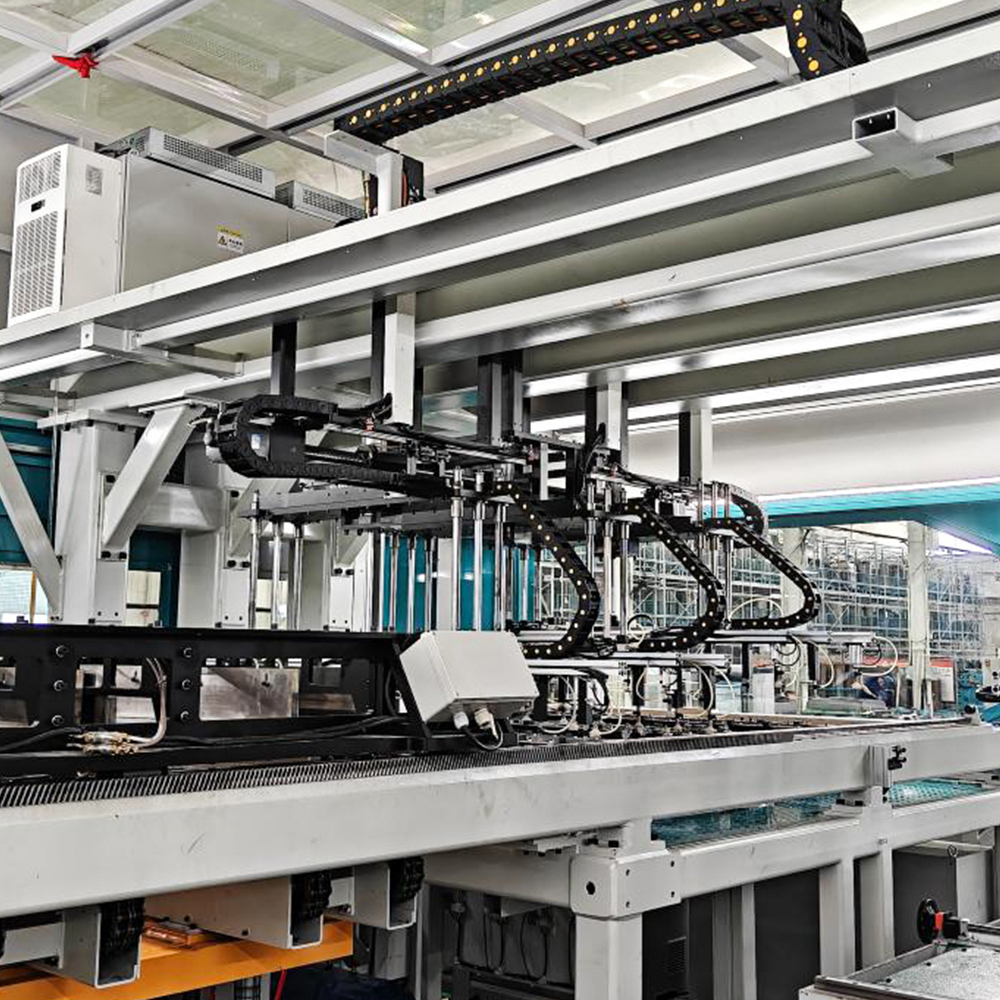
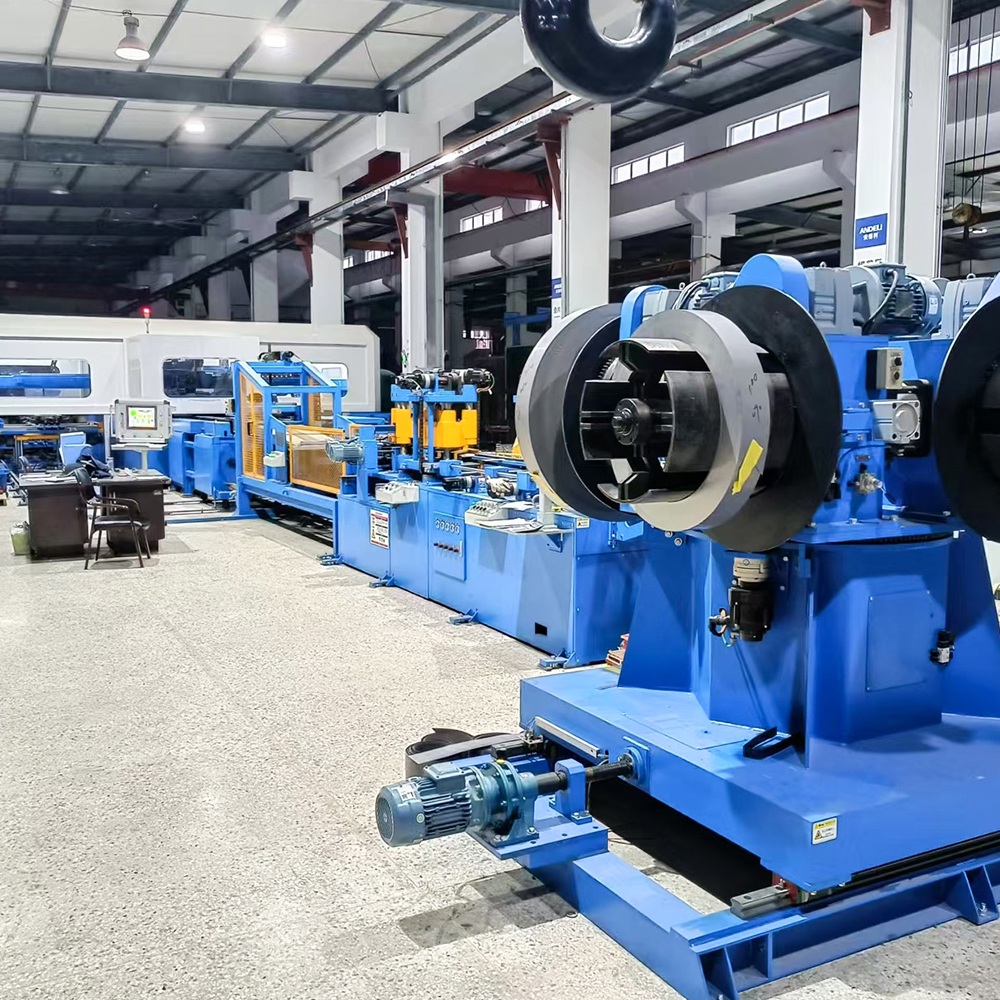
Modern Linije za slaganje jezgri i sastavljanje integrirajte precizno rezanje s automatiziranim slaganjem u kontinuirani ili polu-kontinuirani proces. GEORG autostack serija primjer je mogućnosti suvremenih sustava.
Komponente sustava
- Odmotavanje i hranjenje: Zavojnice elektrotehničkog čelika odmotavaju se i unose u sustav za rezanje pod kontrolom napetosti.
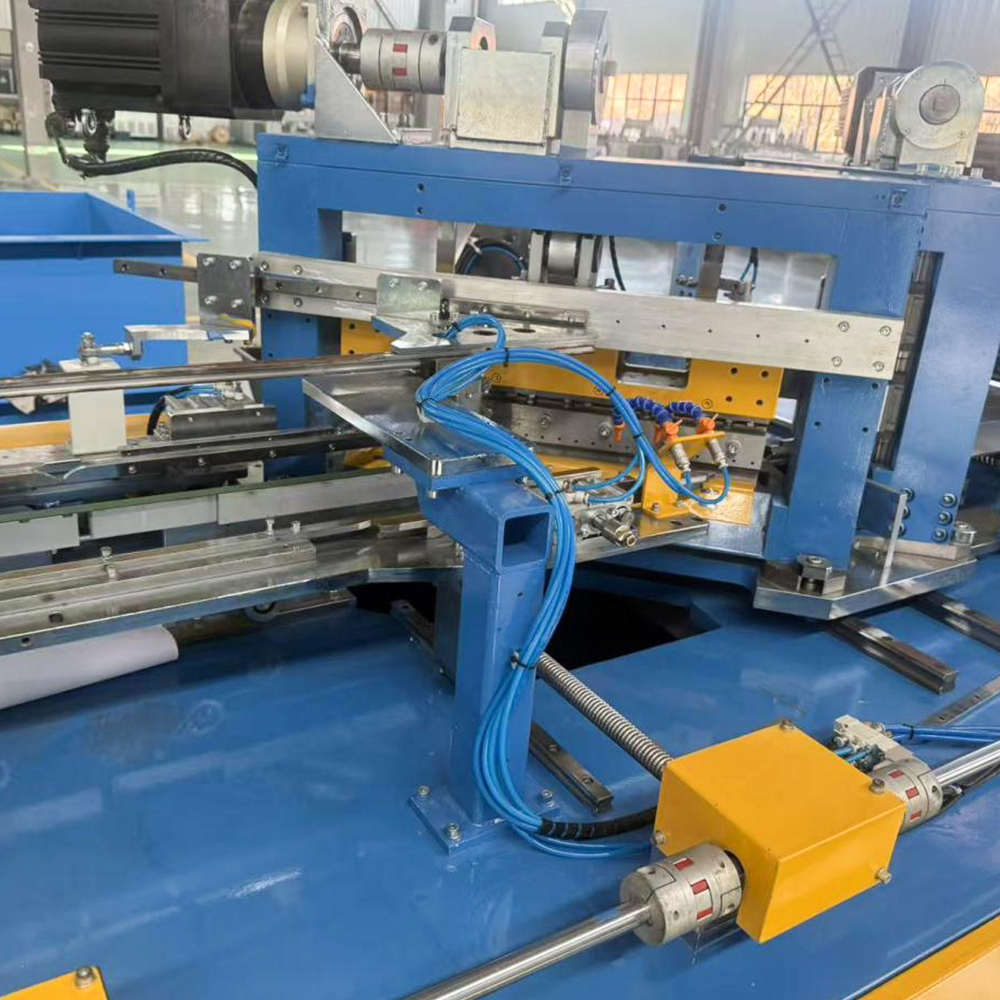
- Precizno šišanje: Servo kontrolirane jedinice za rezanje proizvode laminate s preciznošću na mikronskoj razini i kontroliranim razinama oštrice.
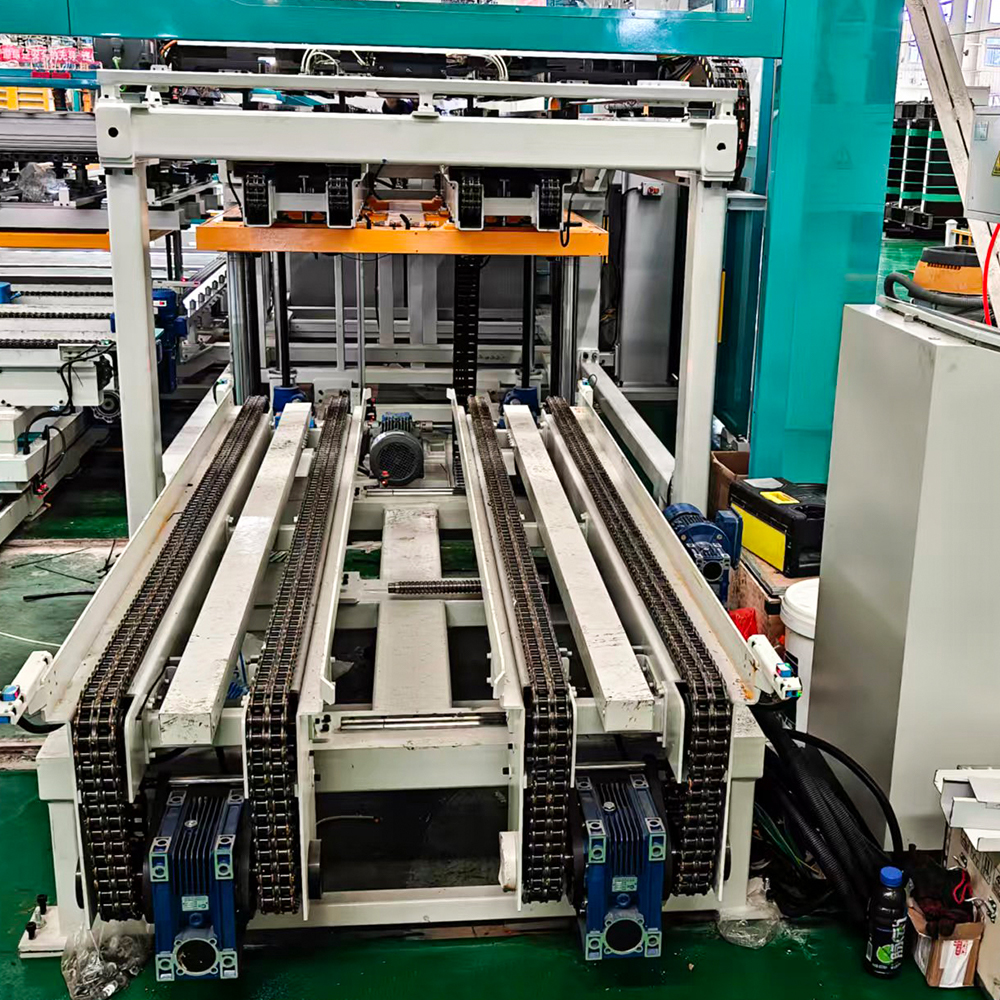
- Srednji transport: Izrezane laminate transportiraju se do mjesta za slaganje pomoću specijaliziranih transportnih sustava.
- Integracija E-Slagača: Automatizirani slagači postavljaju svaku laminaciju točno na rastuću hrpu.
- Prešanje i vezivanje: Gotove hrpe su komprimirane i osigurane za daljnju obradu.
Redoslijed slaganja za jezgre E-tipa
Tipični automatizirani slijed slaganja slijedi sustavni obrazac:
- Lamele središnje noge uvlače se i postavljaju na E-stog.
- Pokretne trake za slaganje premještaju se tako da prime vanjske lamelirane noge.
- Slojevi vanjske noge odloženi su na obje strane jezgre.
- Lamele donjeg jarma se okreću i postavljaju na podnožje.
- Gornji slojevi jarma odlažu se na zasebnu hrpu.
- Proces se ponavlja za svaki sloj, gradeći jezgru sloj po sloj.
Ovaj slijed, koji se izvodi stotine ili tisuće puta po jezgri, zahtijeva preciznu koordinaciju višestrukih transportera i sustava za pozicioniranje. Moderne linije postižu ovu koordinaciju integriranim upravljanjem podacima i kontrolom u stvarnom vremenu.
Kontrola kvalitete u slaganju jezgri
Osiguranje kvalitete tijekom slaganja ključno je za postizanje ciljeva performansi transformatora. Nekoliko kritičnih parametara mora se pratiti i kontrolirati tijekom cijelog procesa.
Kritični parametri kvalitete
- Točnost visine hrpe: Mora odgovarati specifikacijama dizajna unutar uskih tolerancija.
- Poravnanje slojeva: Svaki sloj mora biti postavljen točno u odnosu na sloj ispod.
- Konzistencija praznine: Preklopni razmaci moraju ostati ispod 2 mm na svim spojevima.
- Kontrola neravnina: Neravnine izazvane rezanjem moraju se svesti na minimum kako bi se spriječilo djelomično pražnjenje.
- Nepropusnost snopa: Tlačna sila mora se ravnomjerno primijeniti preko jezgre.
- Pravouglanost: Magnetski krugovi moraju održavati okomite odnose.
Metode mjerenja i provjere
- Laserski mjerni sustavi za praćenje visine i položaja u stvarnom vremenu
- Sustavi vida za provjeru dimenzija
- Povratna informacija senzora za kontrolu sile tijekom prešanja
- Bilježenje podataka za sljedivost i optimizaciju procesa
- Provjera dimenzija nakon slaganja korištenjem koordinatnog mjerenja
Ove mjere kontrole kvalitete učinkovite su samo kada su integrirane u sam proces slaganja. Automatizirane linije sa sustavima povratne informacije senzora mogu otkriti i ispraviti odstupanja u stvarnom vremenu, osiguravajući dosljednu kvalitetu u svakoj proizvedenoj jezgri.
Inovacije u tehnologiji slaganja jezgri
Nedavne inovacije u tehnologiji slaganja jezgri transformirale su proizvodni krajolik. Razvoj inteligentnih, potpuno automatskih proizvodnih linija predstavlja značajnu prekretnicu u industriji.
Digitalna integracija i industrija 4.0
Moderne linije za slaganje jezgri imaju izravan prijenos podataka od sustava za rezanje do opreme za slaganje. Ova integracija omogućuje:
- Digitalno podešavanje parametara za različite modele transformatora
- Brzo prebacivanje između specifikacija proizvoda
- Automatsko podešavanje kutova rezanja i redoslijeda slaganja
- Prikupljanje podataka u stvarnom vremenu za praćenje kvalitete
- Centralizirano digitalno upravljanje cjelokupnim proizvodnim procesom
Offline nasuprot Inline slaganju
- Inline slaganje: Sustav slaganja integriran je izravno s linijom za rezanje, što omogućuje kontinuiranu proizvodnju. Prikladno za velike količine, standardiziranu proizvodnju jezgri.
- Izvanmrežno slaganje: Hrpe jezgri sastavljaju se odvojeno od procesa rezanja. To omogućuje fleksibilnije planiranje i prikladno je za veće, složenije jezgre.
Oba pristupa nude različite prednosti, a izbor ovisi o proizvodnim zahtjevima, veličini jezgre i volumenu. Neki proizvođači koriste hibridne pristupe kako bi povećali učinkovitost u različitim linijama proizvoda.
Prednosti izvedbe preciznog slaganja jezgri
Preciznost u slaganju jezgri izravno se prevodi u poboljšanja performansi transformatora. Automatizirane linije za slaganje daju dosljedne, mjerljive prednosti koje utječu na cijeli životni ciklus transformatora.
Smanjeni gubici bez opterećenja
Precizno slaganje smanjuje magnetsku otpornost i minimizira gubitke zbog vrtložnih struja. Automatizirani sustavi mogu postići smanjenje gubitaka od približno 5% u usporedbi s ručnim slaganjem, što znači značajne uštede energije tijekom radnog vijeka transformatora.
Niža radna buka
Konzistentna čvrstoća i poravnanje snopa smanjuju učinke magnetostrikcije koji uzrokuju zujanje transformatora. Smanjenje razine buke od približno 5 decibela dokumentirano je za transformatore izgrađene s automatiziranim sustavima slaganja.
Poboljšana pouzdanost
Precizno slaganje smanjuje rizik od vrućih točaka, djelomičnog pražnjenja i mehaničkog zamora. Ovi čimbenici pridonose duljem vijeku trajanja transformatora i manjim zahtjevima za održavanjem.
Dosljedna kvaliteta
Automatizirane linije proizvode identične razine kvalitete u svim jezgrama, eliminirajući varijabilnost uvedenu vještinom operatera ili umorom. Ova je dosljednost ključna za ispunjavanje strogih korisničkih specifikacija i regulatornih zahtjeva.
Stolovi i oprema za slaganje jezgri
Slaganje jezgri zahtijeva robusnu opremu koja može podnijeti težinu i dimenzije jezgri transformatora. Stolovi za slaganje pružaju temelj za ručne i automatizirane procese sastavljanja.
Ključne specifikacije opreme
- Raspon kapaciteta: Stolovi za slaganje dostupni su s kapacitetima od 1 tone do 300 tona i više.
- Visina slaganja: Sustavi mogu primiti visinu hrpe do 1800 mm ili više.
- Broj nogu: Oprema može podržavati jezgre s do 5 nogu.
- Metode pozicioniranja: Igle za slaganje, bočni graničnici i kutni graničnici omogućuju precizno pozicioniranje slojeva.
- Dodatna oprema: Jedinice za prešanje, sustavi vezivanja i regali za skladištenje prije slaganja povećavaju učinkovitost proizvodnje.
Ove specifikacije opreme određuju tipove i veličine transformatora koji se mogu proizvesti. Proizvođači odabiru opremu na temelju svog portfelja proizvoda i proizvodnih zahtjeva.
Uobičajena pitanja o slaganju jezgri i montažnim linijama
P1: Što je slaganje jezgri u proizvodnji transformatora?
Slaganje jezgri je proces sastavljanja tankih, zrnato orijentiranih lamela električnog čelika u strukturu jezgre transformatora. Laminacije su precizno poravnate i složene sloj po sloj kako bi se stvorio potpuni magnetski krug. Ovaj proces zahtijeva mikronsku točnost kako bi se osigurala optimalna izvedba transformatora.
P2: Koja je razlika između ručnog i automatiziranog slaganja jezgri?
Ručno slaganje oslanja se na vješte tehničare za postavljanje svake lamele pojedinačno, dok automatizirano slaganje koristi preciznu opremu sa servo kontrolom i senzorskom povratnom informacijom. Automatizirani sustavi nude veću dosljednost, veće brzine proizvodnje i bolju kontrolu kvalitete u usporedbi s ručnim metodama. Većina modernih proizvođača transformatora koristi automatizirano slaganje energetskih transformatora.
P3: Što su preklopni spojevi u slaganju jezgre?
Preklopni spojevi su metoda preklapanja susjednih lamela u jezgri kako bi se smanjili zračni raspori i minimiziralo curenje fluksa. Razmak na preklopu mora biti manji od 2 mm kako bi se spriječilo lokalno zagrijavanje i gubici energije. Ispravno poravnanje koraka preklopa bitno je za učinkovitost transformatora.
P4: Koji čimbenici utječu na kvalitetu slaganja jezgre?
Kritični čimbenici uključuju točnost poravnanja laminacije, nepropusnost slaganja, kontrolu razmaka na preklopnim spojevima, razinu srha od rezanja, okomitost magnetskih krugova i dosljednost pritiska slaganja. Svaki čimbenik mora biti pažljivo kontroliran kako bi se postigla optimalna učinkovitost transformatora.
P5: Koje su prednosti automatiziranog slaganja jezgri?
Automatizirano slaganje jezgri pruža dosljednu kvalitetu, eliminira ljudske pogreške, povećava proizvodni kapacitet, smanjuje troškove rada i poboljšava sigurnost. Također proizvodi jezgre s manjim gubicima bez opterećenja i smanjenom radnom bukom u usporedbi s ručno složenim jezgrama.
P6: Kako E-slagač radi u sklopu jezgre?
E-slagač se integrira s opremom za rezanje jezgre za automatsko postavljanje laminata na snop jezgre. Prima rezane laminate s linije za rezanje, prenosi ih do položaja za slaganje pomoću transportera i odlaže ih s preciznim poravnanjem. E-stacker održava dosljednu kvalitetu slaganja na tisuće slojeva.
P7: Koji je tipični redoslijed slaganja za jezgru transformatora tipa E?
Redoslijed slaganja za jezgru E-tipa uključuje izmjenu slojeva središnje noge s slojevima vanjske noge u određenom uzorku. Konvejeri transportiraju svaku laminaciju do njezine određene pozicije, pri čemu se sustav okreće između središnjeg, vanjskog i jarma. Ovaj slijed gradi jezgru sloj po sloj dok se ne postigne puna visina.
P8: Koje se mjere kontrole kvalitete koriste u slaganju jezgri?
Mjere kontrole kvalitete uključuju lasersko mjerenje u stvarnom vremenu za praćenje visine, vizualne sustave za provjeru dimenzija, senzorsku povratnu informaciju za kontrolu sile i bilježenje podataka radi sljedivosti. Ovi sustavi otkrivaju i ispravljaju odstupanja tijekom procesa slaganja kako bi se osigurala dosljedna kvaliteta.
-
Mobilni
+86-18351152766
-
E-mail
479279940@qq.com
-
Adresa
Park br.3, selo Jiangcun, grad Liangxu, okrug Jiangyan, grad Taizhou, provincija Jiangsu, Kina


Autorska prava © Jiangsu Jingtianxia Electric Technology Co., Ltd. Rights Reserved.Specializing In Transformer Core Manufacturing